

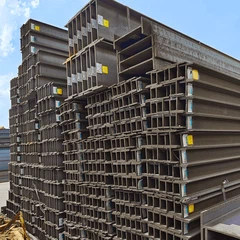






Gnee Steel (Tianjin) Co., Ltd. este unul dintre cei mai profesioniști producători și furnizori de grinzi de oțel s355jr ub 305x102x28 305x102x33 h din China, acceptă și servicii personalizate. Dacă intenționați să cumpărați s355jr ub 305x102x28 305x102x33 h grindă de oțel cu secțiune fabricată în China, bine ați venit să obțineți o probă gratuită de la fabrica noastră. Sunt disponibile produse de calitate și preț redus.
S355JR UB 305x102x28 305x102x33 h grindă de oțel secțiune
UB 305×102×28 h profil din oțel Specificații secțiuni și dimensiuni
Inaltime sectiune: 308,7 mm
Lățimea flanșei: 101,8 mm
Grosimea benzii: 6,0 mm
Grosimea flanșei: 8,8 mm
Greutate unitară: 28,2 kg/m
UB 305×102×33 grinda h din oțel Specificații secțiuni și dimensiuni
Inaltime sectiune: 312,7 mm
Lățimea flanșei: 102,4 mm
Grosimea benzii: 6,6 mm
Grosimea flanșei: 10,8 mm
Greutate unitară: 32,8 kg/m
Caracteristici structurale
Design larg de flanșă, modul de secțiune mare, rezistență excelentă la încovoiere, potrivit pentru scenarii cu deschidere mare sau sarcini mari.
S355JR h standard de material pentru grinda de oțel
Standard de material: Conform standardului european EN 10025-2, corespunzător standardului chinez Q355B (GB/T 1591-2018) 45.
Compoziție chimică (valoare tipică): C mai mică sau egală cu 0,24%, Mn mai mică sau egală cu 1,60%, P mai mică sau egală cu 0,025%, S mai mică sau egală cu 0,025%.
Aplicarea secțiunii structurale de grinzi universale
UB 305×102×28 grindă universală din oțel: potrivită pentru structuri de încărcare medie, cum ar fi grinzile de fabrică și grinzile principale ale podurilor ușoare.
UB 305×102×33 grindă universală: utilizată în scenarii de încărcare mare, cum ar fi cadrele de mașini grele și grinzile de susținere a echipamentelor portuare.
Scenarii generale: cadre-înalte de clădiri, schelete de platforme industriale, poduri de tranzit feroviar (trebuie să fie rezistente la impactul la temperaturi scăzute).
Caracteristicile de prelucrare și fabricație ale oțelului în formă de UB h-
Performanță de sudare: suportă sudarea cu arc, sudarea cu arc scufundat și sudarea protejată cu gaz. Temperatura recomandată de preîncălzire este de 150 ~ 200 de grade (când temperatura ambientală este mai mică sau egală cu 5 grade); stresul rezidual trebuie eliminat după sudare pentru a evita riscurile de fisurare (cum ar fi testarea cu ultrasunete sau tratamentul termic).
Performanță de prelucrare la rece: poate fi forfecată, îndoită, perforată etc., iar raza de îndoire se recomandă să fie mai mare sau egală cu de 3 ori grosimea benzii.
Tratament termic: procesul de normalizare optimizează proprietățile mecanice și îmbunătățește uniformitatea materialului.
