







Introducere
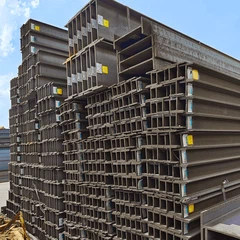
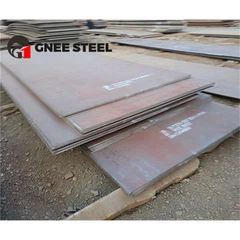
SA588 Placă de oțel pentru intemperii, denumit șiOțel pentru intemperii SA588sauplacă de oțel{0}}rezistentă la rugină, necesită o manipulare atentă în timpul sudării pentru a-și menține proprietățile rezistente la coroziune{0}}. Spre deosebire de oțelul carbon tradițional, sudarea poate afecta formarea patinei de protecție și integritatea structurală dacă nu este făcută corect.
1. Metode de sudare recomandate
Sudarea cu arc de metal ecranat (SMAW)
Folosiți electrozi cu aliaj redus-de exCor-Match™ 80-CWpentru a păstra rezistența la coroziune.
Preîncălziți la 150–200 de grade pentru grosimea de peste 20 mm pentru a evita crăparea.
Sudare cu arc cu gaz metal (GMAW)
De preferat pentru plăci subțiri (mai mică sau egală cu 12 mm).
Mențineți tensiunea și viteza corespunzătoare de alimentare a firului pentru a evita arderea-.
Sudare cu arc cu miez-flux (FCAW)
Potrivit pentru sudarea în câmp în aer liber pe poduri și structuri.
Utilizați sârmă cu miez-cu flux scăzut de hidrogen-pentru a reduce fisurarea-indusă de hidrogen.
Sudarea cu arc scufundat (SAW)
Aplicat pentru grosOțel structural SA588plăci în aplicații industriale grele.
Asigurați setările corecte de flux și curent pentru a menține rezistența sudurii și compatibilitatea cu patina.
2. Parametrii de sudare
| Parametru | Valoare recomandată | Note |
|---|---|---|
| Temperatura de preîncălzire | 150-200 de grade | For thickness >20 mm |
| Temperatura interpass | 250 de grade max | Evitați supraîncălzirea |
| Tip electrod | Aliaj cu conținut scăzut de-hidrogen | Rezistent{0}}la coroziune |
| Viteza de sudare | 20–40 cm/min (GMAW) | Ajustați în funcție de grosime |
| Răcire post-sudare | Răcire cu aer | Evitați stingerea apei |
Observare:Menținerea parametrilor corecti asigură că zona de sudură nu compromiteplacă de oțel{0}}rezistentă la ruginăproprietățile SA588.
3. Precauții cheie
Evitați aportul excesiv de căldură
Supraîncălzirea poate slăbi formarea patinei de protecție, ducând la coroziune localizată.
Controlați conținutul de hidrogen
Utilizați electrozi cu -hidrogen scăzut și depozitare adecvată pentru a minimiza fisurarea-indusă de hidrogen.
Pregătirea suprafeței
Îndepărtați depunerile, uleiul și murdăria înainte de sudare pentru a asigura îmbinări curate și fără defecte{0}.
Tratament după-sudare
Slefuire minimă pentru a menține patina naturală.
Evitați acoperirile care împiedică formarea stratului protector de rugină.
Considerații de proiectare
Minimizați suprapunerea îmbinărilor și asigurați un drenaj adecvat în zonele sudate pentru a spori rezistența la coroziune.
4. Concluzie
Sudarea corectă aSA588 Placă de oțel rezistentă la intemperii / SA588 oțel la intemperii / Placă de oțel rezistentă la rugină-este esențial pentru a menține atât rezistența structurală, cât și rezistența la coroziune.
Alegerea metodei potrivite de sudare, controlul aportului de căldură și respectarea măsurilor de precauție post-sudare asigură durabilitatea-pe termen lung.
Ingineri și producători care lucrează cuoțel cu întreținere redusăbeneficiaza de intretinere redusa si durata de viata extinsa atunci cand sudarea este efectuata corect.