







Introducere
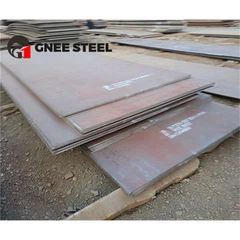
09CuPCrNi-A și 09CuPCrNi-B sunt plăci de oțel de înaltă-performanță pentru rezistență la intemperii, renumite pentru rezistența lor excepțională la coroziune și patina de rugină plăcută din punct de vedere estetic.
Aceste oțeluri conțin 0,25–0,55% cupru (Cu), 0,4–0,8% crom (Cr), 0,2–0,5% nichel (Ni) și o cantitate adecvată de fosfor. Ele formează un strat dens și stabil de protecție împotriva ruginii în mediile atmosferice.
În comparație cu oțelul carbon obișnuit, rezistența sa la coroziune atmosferică este îmbunătățită de aproximativ 2-8 ori, permițând o durată de viață de 30-50 de ani fără acoperire.

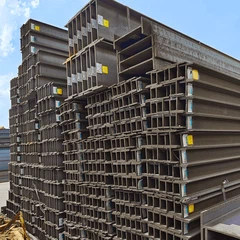
În ceea ce privește proprietățile mecanice, ambele oțeluri prezintă o limită de curgere de aproximativ 345–390 MPa, o rezistență la tracțiune de 470–630 MPa și o alungire de aproximativ 20%. Această combinație excelentă de rezistență și duritate le face foarte potrivite pentru poduri, pereți cortină arhitecturali și structuri peisagistice.
Deși compoziția lor chimică asigură durabilitatea-pe termen lung, tehnicile adecvate de sudare și fabricare sunt esențiale pentru menținerea performanței și integrității structurale a oțelului rezistent la intemperii.
De exemplu, aportul de căldură trebuie controlat în timpul sudării pentru a evita perturbarea distribuției elementelor de aliere de protecție. Acolo unde este necesar, trebuie folosiți electrozi cu hidrogen scăzut sau preîncălzire (100–150 de grade ) pentru a asigura că zona de sudură menține o rezistență echivalentă la intemperii.
Metode de sudare
Metoda de sudare afectează rezistența îmbinării, rezistența la coroziune și formarea patinei. Tehnicile comune includ:
| Metoda de sudare | Gradul potrivit | Parametrii de sudare | Note |
|---|---|---|---|
| Sudarea cu arc de metal ecranat (SMAW) | 09CuPCrNi-A și B | Curent: 90–150 A; Electrod: AWS E8018-C1 | Utilizat pe scară largă, aport de căldură moderat |
| Sudare cu arc cu gaz metal (GMAW/MIG) | 09CuPCrNi-A și B | Tensiune: 20–25 V; Cablu: ER80S-Ni1 | Control eficient, bun asupra zonei afectate de căldură |
| Sudare cu arc cu miez-flux (FCAW) | 09CuPCrNi-B | Curent: 120–200 A; Cablu: AWS E81T1-Ni1 | Potrivit pentru plăci mai groase și sudură în aer liber |
| Sudarea cu arc scufundat (SAW) | 09CuPCrNi-B | Curent: 400–600 A; Tensiune: 28–32 V | Rată mare de depunere, utilizată pentru structuri grele |
Preîncălzire și temperatura interpass
Preîncălzirea minimizează stresul rezidual și asigură suduri ductile:
| Nota | Temperatura de preîncălzire (grade) | Interpass Temp (grade) | Note |
|---|---|---|---|
| 09CuPCrNi-A | 100–150 | Mai mic sau egal cu 250 | Reduce fisurarea la rece, potrivit pentru plăci subțiri-și-medii |
| 09CuPCrNi-B | 150–200 | Mai mic sau egal cu 300 | Duritatea mai mare permite sudarea în siguranță a plăcilor mai groase |
Tratament după-sudare
Procedurile post-sudură sporesc durabilitatea și reduc stresul:
| Tratament | Metodă | Gradul aplicabil | Scop |
|---|---|---|---|
| Reducerea stresului | Tratament termic 550-600 grade | 09CuPCrNi-A și B | Reduce stresul rezidual și deformarea |
| Pasivarea suprafeței | Spălare cu acid ușor (5% HCI) | 09CuPCrNi-A și B | Accelerează formarea uniformă a patinei |
| Finisare mecanică | Slefuire sau sablare | 09CuPCrNi-A | Pregătește suprafața pentru proiecte estetice |
Considerații de prelucrare și fabricație
 Tăiere:
Se recomandă tăierea cu plasmă sau tăierea cu laser, deoarece ambele metode asigură tăieturi curate și minimizează zona afectată de căldură-. În timpul funcționării, controlați viteza de tăiere și energia pentru a preveni supraîncălzirea localizată care ar putea arde elementele de aliaj și ar putea compromite rezistența la coroziune.
De exemplu, mențineți vitezele de tăiere între 1,5–3,0 m/min (ajustate pentru grosime) și asigurați măsuri adecvate de ventilație sau răcire la locul de tăiere. Pentru plăcile groase, tăierea cu jet de apă poate fi luată în considerare pentru a obține o precizie dimensională superioară și un finisaj al suprafeței.
Îndoire și rulare:
Oțelul rezistent la intemperii 09CuPCrNi prezintă o plasticitate bună. Cu toate acestea, datorită rezistenței sale mari, razele minime de îndoire trebuie respectate în timpul îndoirii:
09CuPCrNi-A: Raza minimă de îndoire=6 ori grosimea plăcii (6t)
09CuPCrNi-B: Raza minimă de îndoire=7 ori grosimea plăcii (7t)
Îndoirea la rece este recomandată la temperatura camerei sau cu încălzire moderată la 100-150 de grade pentru a reduce riscul de crăpare. În timpul rulării, aplicați presiune treptat în mai multe etape pentru a evita deformarea excesivă cu o singură trecere, care ar putea cauza concentrarea tensiunilor interne.
Foraj:
Utilizați-burghii din oțel de mare viteză (HSS) sau din carbură pentru găurire pentru a asigura eficiența tăierii și finisarea peretelui găurii. Interval de viteză de tăiere recomandat: 15–25 m/min; viteza de avans: 0,1–0,3 mm/tur. Pentru plăci care depășesc 20 mm grosime, utilizați găuri în trepte sau găuri pilot, utilizând suficient lichid de răcire (de exemplu, emulsie sau ulei de tăiere) pentru a reduce uzura forajului și a menține precizia găurii.
Observatii:
După prelucrarea corectă, atât oțelurile 09CuPCrNi-A, cât și 09CuPCrNi-B își păstrează capacitatea unică de formare a stratului de rugina de auto-protecție și durabilitatea-pe termen lung.
Pentru a evita compromiterea rezistenței la coroziune, îndepărtați reziduurile de prelucrare și depunerile după prelucrare. Efectuați un tratament de suprafață localizat atunci când este necesar pentru a accelera formarea unui strat protector uniform și stabil în condiții atmosferice.
Aplicații practice ale plăcilor sudate 09CuPCrNi
| Aplicație | Gradul preferat | Note de sudare |
|---|---|---|
| Poduri și ferme | 09CuPCrNi-B | Este necesară sudarea-de înaltă rezistență; menține temperatura interpass |
| Sculpturi Urbane | 09CuPCrNi-A | SMAW sau MIG cu control atent al căldurii pentru a păstra patina |
| Rezervoare industriale | 09CuPCrNi-B | Plăcile groase necesită SAW sau FCAW |
| Panouri de fatada | 09CuPCrNi-A | Mențineți un aport scăzut de căldură pentru a evita deformarea și oxidarea suprafeței |
Corectsudare si prelucrarede09CuPCrNi-Aşi09CuPCrNi-Beste esențial pentru a menținePlacă din oțel cortenproprietățile mecanice ale lui șioțel de intemperiirezistenta la coroziune.
Alegerea metodei corecte, a temperaturii de preîncălzire și a tratamentului post-sudură asigură performanța structurală pe termen lung-, păstrând în același timp patina estetică.
09CuPCrNi-Beste preferat pentru sarcini mai grele și condiții industriale, în timp ce09CuPCrNi-Aexcelează în aplicații arhitecturale și decorative.