





Q:Descrieți pașii primari implicați în procesul de rulare Hot - pentru producerea de fascicule H -.
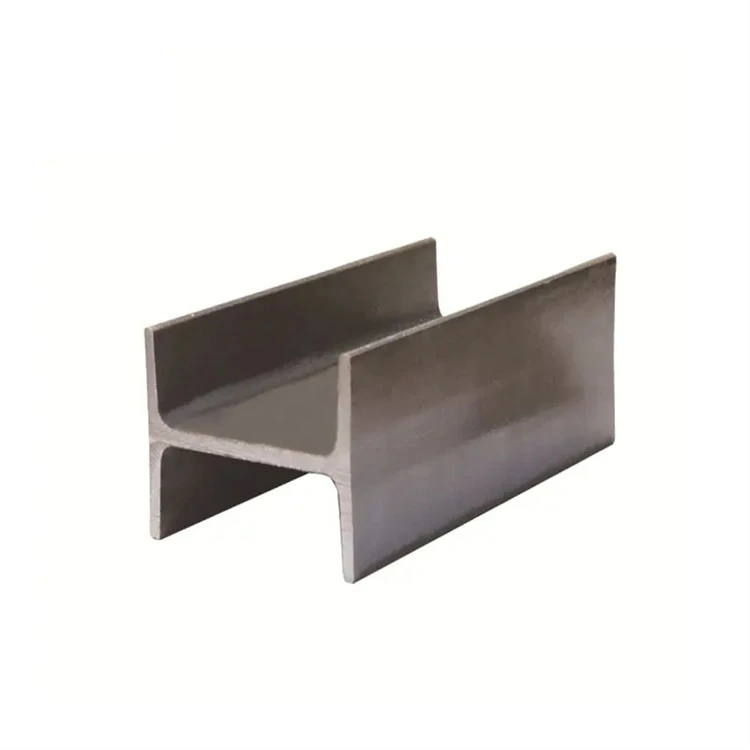
A:Hot - Rolling H - Beamuri începe cu reîncălzirea bildelor mari din oțel sau înflorește până la aproximativ 1200 de grade (2200 grade F) pentru a face din oțel maleabil. Stocul încălzit este apoi trecut printr -o serie de standuri de rulare special concepute într -o moară universală. Rulourile verticale modelează flanșele prin aplicarea presiunii pe marginile lor, în timp ce rulourile orizontale modelează simultan grosimea web și controlează înălțimea generală a fasciculului. Mai multe treceri prin seturi de rulouri progresiv mai apropiate sunt necesare pentru a atinge dimensiunile finale și forma de secțiune {-. În cele din urmă, fasciculul continuu este tăiat la lungimi specifice, răcite (adesea folosind metode de răcire controlate), îndreptată, inspectată și pregătită pentru expediere.
Q:Care este scopul răcirii controlate după hot - Rolling h - fascicule?
A:Răcirea controlată este vitală pentru a obține microstructura metalurgică dorită și proprietățile mecanice în fasciculul H -. Răcirea rapidă, necontrolată poate duce la duritate excesivă, fragilitate și faze nedorite precum martensitul, în special în secțiuni mai groase. Metodele de răcire controlate, cum ar fi răcirea aerului sub adăpost sau sisteme specifice de răcire accelerate, permit oțelului să se transforme în principal în ferita dorită - structura perletă. Acest proces asigură că fasciculul îndeplinește cerințele specificate de rezistență la randament, rezistență la tracțiune și duritate. De asemenea, ajută la minimizarea nivelului de stres rezidual și a distorsiunii, îmbunătățind stabilitatea dimensională și reducând nevoia de îndreptare excesivă mai târziu.
Q:Cum se verifică toleranțele dimensionale pentru grinzile H - (de exemplu, adâncimea, lățimea flanșei, grosimea web) în timpul producției?
A:Toleranțele dimensionale sunt verificate riguros folosind o combinație de tehnici de inspecție automată și manuală pe tot parcursul procesului de rulare. Scanerele cu laser sau sistemele de măsurare optică sunt adesea folosite online pentru a monitoriza continuu dimensiunile cheie precum adâncimea generală, lățimea flanșei și grosimea web în timpul real -, pe măsură ce fasciculul iese din moară. Personalul offline, controlul calității folosește etriere de precizie, micrometri și manometre specializate pentru a verifica manual dimensiunile critice în mai multe puncte de -a lungul lungimii fasciculului, inclusiv grosimea flanșei, grosimea web, dreptul și camberul. Aceste măsurători sunt comparate cu toleranțele stricte prezentate în standarde precum ASTM A6. Non - Grinzi conforme sunt de obicei marcate pentru reparații sau casare.
Q:De ce testarea ultrasonică (UT) este deosebit de importantă pentru H - Controlul calității fasciculului?
A:Testarea cu ultrasunete este crucială, deoarece detectează defecte interne invizibile cu ochiul liber care ar putea compromite integritatea structurală. UT folosește undele sonore de frecvență ridicate - transmise în oțel; Sunt detectate și analizate reflecții de la discontinuități interne, cum ar fi cavitățile de contracție, incluziuni, laminări sau fisuri. Geometria complexă a grinzilor H -, în special a flanșei - la - joncțiunea web, necesită tehnicieni calificați și sonde specializate pentru a asigura o acoperire adecvată a acestor zone de stres ridicate -. UT poate identifica dimensiunea, locația și orientarea defectelor, permițând deciziile de acceptare/respingere obiectivă pe baza codurilor aplicabile (de exemplu, ASTM A435, A898). Este adesea efectuat pe bază de eșantionare sau mandatat pentru aplicații critice.
Q:Ce cauzează camber (mătura) sau arc în grinzi rulate H - și cum este corectat?
A:Camber (curbura în planul webului) sau arcul (curbura perpendiculară pe web) apare în principal din răcire uniformă non - după rulare; Secțiuni mai groase precum Web - joncțiune flanșă se răcește mai lent decât vârfurile de flanșă mai subțiri, provocând contracție neuniformă și îndoire. De asemenea, pot contribui neregulile minore de rulare. Această distorsiune este corectată folosind prese de îndreptare hidraulică. Grinzile trec printr -o serie de rulouri sau sunt presate între matrițe care aplică forțe de îndoire inversă controlate. Operatorii monitorizează cu atenție cantitatea de forță și devierea aplicată pentru a aduce fasciculul în toleranțe specificate de dreptate (de exemplu, ASTM A6 limitează camberul la 1/8 "la 10 ft). Îndreptarea excesivă poate induce tensiuni reziduale dăunătoare.