

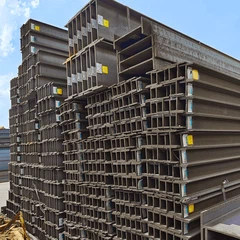






* Q1:Ce teste distructive sunt efectuate de rutină pe eșantioane de fascicul H - pentru a verifica proprietățile materialului?
* A1:Testele distructive cheie includ testarea la tracțiune: un cupon (de obicei de la capătul web sau flanșă) este tras până la eșec într -o mașină de testare universală pentru a măsura rezistența la randament (FY), rezistența la tracțiune finală (FU), alungirea (ductilitatea) și modulul de elasticitate (E), per370 sau EN ISO 6892 -} 1. Charpy v - Notch (CVN) Testare de impact: cupoanele notate sunt lovite de un ciocan pendul la temperaturi specificate (de exemplu, 0 grade F, -20 grade F, -40 grade F) pentru a măsura duritatea fracturii și absorbția energetică, critică pentru aplicații de temperatură scăzută sau seismică (ASTM A673, en iso 148-1). Testarea Bend: evaluează ductilitatea prin îndoirea unui cupon în jurul unui diametru de mandrel specificat într -un anumit unghi, fără a crăpa pe partea de tensiune (ASTM A370). Analiză chimică: efectuată prin spectrometrie pe foraj sau marfă pentru a verifica respectarea compoziției de calitate specificată (de exemplu, carbon, mangan, sulf, fosfor, CEV) pe ASTM A751.
* Q2:Cum se aplică testarea distructivă non - (NDT) ca testarea cu ultrasunete pentru a detecta defectele interne în fascicule H -?
* A2:Testarea ultrasonică (UT) este o metodă NDT primară pentru detectarea defectelor interne (incluziuni, laminări, fisuri) în fascicule H -. Scutele sonore de frecvență ridicate -} sunt introduse în oțel folosind un traductor piezoelectric cuplat la suprafață cu gel sau apă. Sunetul călătorește prin material; Defectele reflectă sau împrăștie undele sonore. Un traductor primitor detectează aceste ecouri. Analizând amplitudinea și timpul - din - zbor de ecouri în comparație cu o referință înapoi - ecou de perete, inspectorii pot localiza și dimensiona defecte interne pe web, flanșe sau căldură - zone afectate de word. Sistemele UT automate scanează fascicule de -a lungul lungimii lor, mapând integritatea internă. Phased Array UT (PAUT) folosește mai multe elemente pentru o mai bună imagistică a geometriilor complexe. UT este esențial pentru aplicații critice, cum ar fi podurile, ridicarea - se ridică și structurile seismice.
* Q3:Care este scopul și procedura pentru testarea particulelor magnetice (MPT) pe fasciculele H -?
* A3:Testarea particulelor magnetice (MPT) detectează suprafața și aproape - discontinuități de suprafață (fisuri, cusături, ture, subcota) în materiale ferromagnetice precum grinzi de oțel H -. Fasciculul sau zona de sudură este magnetizată, fie la nivel local folosind un jug sau un produs, fie în general (dacă este mic). La suprafață sunt aplicate particule ferromagnetice fine (pulbere uscată sau suspensie umedă). Dacă este prezentă o discontinuitate, creează un câmp de scurgere care atrage și deține particulele, formând o indicație vizibilă. Indicațiile sunt observate sub iluminare adecvată (lumină albă pentru uscat, UV pentru fluorescent umed). Metoda este extrem de sensibilă la fisurile fine, dar numai eficientă pentru defecte aproximativ perpendiculare pe direcția câmpului magnetic; Inspecția necesită adesea magnetizarea în două direcții perpendiculare. După inspecție, demagnetizarea este de obicei efectuată pentru a preveni interferența cu operațiunile ulterioare.
* Q4:Cum sunt toleranțele dimensionale pentru grinzile H - verificate riguros înainte de expediere?
* Q4:Verificarea dimensională implică măsurare minuțioasă împotriva desenelor și standardelor proiectului (ASTM A6, EN 10034). Verificările cheie includ: Lungime: măsurată cu benzi calibrate sau metri distanță laser. Cross - Dimensiuni secționale: adâncime, lățimea flanșei, grosimea flanșei, grosimea web măsurată folosind etriere de precizie, micrometri sau calibre cu grosime cu ultrasunete în locații specificate de -a lungul lungimii. Dreptness & Camber: verificat folosind metode de sârmă tăietoare, instrumente de aliniere cu laser sau niveluri optice; abateri înregistrate pe lungimi specificate și, în general,. Squareness: Verificarea flanșei - la - perpendicularitate web folosind pătrate de precizie sau măsurarea diagonalelor. Detalii despre conexiune: diametrul găurii, locația, distanțarea, distanța de margine și modelele de grup verificate cu manometre, șabloane sau mașini de măsurare a coordonatelor (CMM). Coping/Creștere: Locație, adâncime, lungime și rază verificată meticulos. Înregistrările sunt păstrate pentru trasabilitate.
* Q5:Ce este implicat într -o calificare de procedură de sudură cuprinzătoare (WPQ) pentru conexiuni cu fascicul H -?
* Q5:Calificarea procedurii de sudură (WPQ) implică crearea și validarea unei specificații de procedură de sudare documentată (WPS) pentru articulații specifice H -. Un cupon de testare reprezentant al articulației reale (grad de material, grosimi, configurație articulară) este sudat de un sudor calificat în urma parametrilor WPS propuși (proces, metal de umplutură, amperaj, tensiune, viteză de călătorie, preîncălzire, temperatură interpass etc.). Cuponul este supus testării distructive riguroase: teste de tracțiune pentru a asigura rezistența să îndeplinească sau să depășească metalul de bază, testele de îndoire (față, rădăcină, lateral) pentru a verifica soliditatea și ductilitatea, macro - examen de etape pentru a evalua penetrarea și fuziunea sudului și de multe ori traversele de duritate. Dacă cuponul trece toate testele, WPS este calificat pentru utilizare în proiect. Acest lucru asigură că metoda de sudare specificată produce în mod fiabil, conexiuni puternice, care îndeplinesc cerințele de proiectare.


