

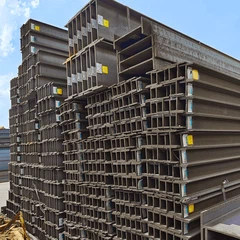






Inspecția calității suprafeței este o parte vitală a inspecției finale înainte de expediere. În timp ce unele imperfecțiuni ale suprafeței sunt inerente procesului de laminare la cald-, standardele stabilesc limite pentru severitatea lor. Defectele obișnuite și acceptabilitatea lor sunt: Acceptabile (în limite): 1. Scala de freză: Stratul subțire, aderent de oxizi de fier (FeO, Fe2O3, Fe3O4) format în timpul laminarii este normal și acceptabil. Poate fi gri-albăstrui sau negru. Oferă o anumită protecție împotriva coroziunii, dar este adesea îndepărtată înainte de vopsire prin curățare prin sablare. 2. Urme ușoare de role: amprentele minore, periodice de la role sunt acceptabile dacă nu afectează dimensiunile peste toleranță. 3. Rugină ușoară a suprafeței: pete ușoare și uniforme de rugină după depozitare sunt în general acceptabile, deoarece nu semnifică un defect material. Inacceptabil (defecte respinse): 1. Fisuri: Orice fisuri de suprafață, indiferent de lungime sau adâncime, sunt inacceptabile deoarece sunt concentratoare de tensiuni. Acestea includ crăpături în țesătură, flanșe sau zone de filet. 2. Ripturi/Cusături: acestea sunt pliuri de metal care au fost laminate în suprafață, dar nu sunt sudate. Acestea apar ca defecte liniare, adesea pe marginile flanșelor și pot adăposti impurități. 3. Zgârieturi adânci sau crestături: daune mecanice cauzate de manipulare care reduc semnificativ-secțiunea transversală-sau creează o crestătură ascuțită. 4. Sâmburi și rugină puternică. defecte sau duc la pierderea secțiunii. 5. Urme excesive de role sau vânătăi: adâncituri,-depresiuni neuniforme{. 6. așchii: bucăți de metal alungite, libere sau parțial atașate laminate la suprafață. 7. Laminari (detectate vizual la margini): separare, de obicei, ca strat de oțel, tăiat sau separare interior la capătul unei crăpături incluziuni ne-metalice. Inspecția este de obicei vizuală, ajutată de periajul de sârmă pentru a îndepărta depunerile. Pentru aplicații critice, metode mai sensibile, cum ar fi testarea colorantului penetrant (PT) pot fi utilizate pe zonele de pregătire a sudurii. Orice defect discutabil este de obicei măsurat pentru adâncime; dacă depășește o fracțiune specificată din grosimea nominală (de exemplu, 0,5 mm sau 5% din grosime), secțiunea poate fi respinsă sau poate necesita reparație prin șlefuire (cu condiția ca suprafața solului să fie netedă și grosimea rămasă să fie în toleranță).
Pentru ce defecte de suprafață sunt inspectate în mod obișnuit pe grinzile Q355B I-și care sunt acceptabile?
Dec 24, 2025
Lăsaţi un mesaj