

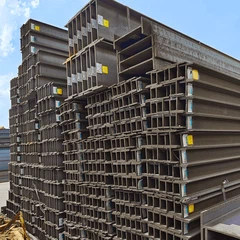






* Q1:Care sunt pașii cheie implicați în fabricarea unui fascicul structural tipic H -?
* A1:H - Fabricarea fasciculului începe cu achizițiile de materiale, asigurând plăci de oțel sau bobine care îndeplinesc clasele specificate (A36, A992, etc.) și dimensiuni. Formarea primară implică tăierea flanșei și a plăcilor web la lungimi precise, de obicei folosind plasma de definiție sau oxy -} {-. Procesele secundare includ prepararea marginilor (Beveling) pentru sudurile cu fundul folosind frezare sau măcinare. Etapa principală este asamblarea și sudarea: flanșele și web -ul sunt aliniate cu atenție și se abordează - sudat în corpuri grele pentru a asigura dreptatea și pătratul. Flanșa principală - la {- se aplică sudurile de filet web, adesea folosind sudură cu arc scufundat automat (SAW) pentru eficiență și calitate. În cele din urmă, pașii de finisare precum îndreptarea (dacă este necesar), adăugarea de detalii de conectare (file de forfecare, găuri), prepararea suprafeței (explozie) și pictura apar înainte de inspecția și certificarea riguroasă.
* Q2:Care sunt toleranțele standard de moară pentru dreptate, măturare și camber în fasciculele h - (de exemplu, pe ASTM A6)?
* A2:ASTM A6 standardizează toleranțele la moară pentru forme structurale precum fascicule H -. Toleranța de drept (abaterea de la o linie dreaptă) este de obicei 1/960 din lungimea pentru grinzi de până la 65 de metri, devenind mai strictă pentru lungimi mai scurte. Mătura (abaterea în planul web-ului) este limitată la 1/4 inch în orice lungime de 10 metri, cu maximum 1 inch pentru grinzi de peste 40 de metri. Camber (curbura intenționată în plan perpendicular pe web) Toleranța este mai strânsă, de obicei 1/8 inch în orice lungime de 10 metri sau un maxim specificat de cumpărător, adesea +/- 1 inch în general. Toleranțele pentru lățimea flanșei, adâncimea, grosimea flanșei și grosimea web sunt, de asemenea, definite cu precizie, în general variind de la +/- 1/16 inch până la +/- 1/8 inch, în funcție de dimensiunea și dimensiunea fasciculului.
* Q3:Cum se induce intenționat Camber în fasciculele H - în timpul fabricării și de ce se face?
* A3:Camberul este indus intenționat în grinzi H - în principal pentru a contracara devierea anticipată sub sarcină moartă odată instalată în structură. Fabricanții obțin acest lucru folosind mașini de cameră hidraulice specializate. Fasciculul este plasat pe suporturi și o forță hidraulică controlată este aplicată perpendicular pe web în anumite puncte de -a lungul lungimii sale, creând o curbură permanentă opusă devierii descendente preconizate. Cantitatea de camber este calculată pe baza intervalului de fascicul, a încărcării, a proprietăților materialului și a altitudinii finale necesare. Această deformare pre - asigură că fasciculul atinge poziția de nivel dorit sub greutatea proprie și greutatea plăcii sau a punții pe care o susține, îmbunătățind planeitatea și estetica podelei. Camberul excesiv trebuie evitat pentru a preveni potrivirea conexiunii - probleme.
* Q4:Ce cauzează răsucirea în fascicule H - și cum este corectat în timpul fabricării?
* A4:Twist în fascicule H - pot proveni din eforturi reziduale blocate în timpul procesului de rulare la moară, răcire neuniformă sau forțe asimetrice în timpul manipulării și fabricării. Se manifestă ca o rotație a unui capăt în raport cu celălalt de -a lungul axei longitudinale a fasciculului. Fabricanții corectează răsucirea folosind mașini de răsucire hidraulice. Fasciculul este fixat în siguranță la un capăt. Ramurile hidraulice aplică o forță de rotație controlată la capătul liber în direcția opusă răsucirii existente. Această forță induce deformarea plastică, îndepărtând permanent răsucirea. Măsurarea atentă înainte și după răsucire este crucială pentru a asigura că fasciculul îndeplinește toleranțele stricte (de exemplu, o răsucire maximă de 1/4 inch în 10 metri pe ASTM A6). Peste - Twisting trebuie evitat.
* Q5:Care sunt considerentele de toleranță critică atunci când faceți față sau notați flanșele de fascicul h - pentru conexiuni?
* A5:Coping (eliminarea părții din flanșa de sus) sau crestături (eliminarea părții web) H - Grinzi pentru conexiuni necesită un control strict de toleranță pentru a asigura integritatea structurală și potrivirea -. Locația și adâncimea Cope/Notch în raport cu capătul fasciculului și linia centrală trebuie să fie precise, de obicei în +/- 1/16 inch. Raza de la colțurile interne ale COPE este critică; Colțurile ascuțite creează concentrații severe de stres, astfel încât este necesară o rază minimă (adesea 1/2 inch sau după cum se specifică), obținută prin tehnici de foraj sau de tăiere termică corespunzătoare. Lungimea Copei de -a lungul flanșei trebuie să fie exactă pentru a asigura o rulment adecvat sau o lungime de sudură. Alinierea verticală (pătrarea) a marginii copinate în raport cu web este esențială pentru alinierea corectă a conexiunii. Post - inspecția de coping pentru fisuri sau defecte este obligatorie.


