

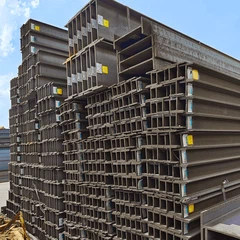






Q1:Care sunt cele mai frecvente defecte de sudare întâlnite atunci când se alătură fasciculelor H - și ce le provoacă?
* A1:Defectele comune de sudare în conexiunile cu fascicul H - includ porozitatea (buzunarele de gaz prinse în sudură), cauzate de acoperirea inadecvată a gazelor de ecranare, electrozii umede sau metalul de bază contaminat. Undercut are loc atunci când arcul topește marginea metalului de bază fără o înlocuire suficientă a metalului de umplutură, adesea din cauza tensiunii excesive sau a vitezei de deplasare. Lipsa de fuziune se întâmplă atunci când metalul de sudură nu reușește să se lege corect cu metalul de bază sau cu trecerile anterioare, rezultate din aportul de căldură scăzut, unghiul necorespunzător sau contaminarea. Cracarea (caldă sau rece) rezultă din reținere ridicată, rate de răcire rapidă, prezență la hidrogen sau metale de umplutură incompatibile. Incluziunile de zgură implică particule metalice non -} din fluxul din sudură, dacă curățarea interpass este insuficientă.
* Q2:De ce este critică preîncălzirea la sudare mai groasă H - secțiuni de fascicul sau anumite grade de oțel?
* A2:Preîncălzirea este vitală pentru grinzi mai groase H - sau oțeluri de aliaj -}/scăzut - în primul rând pentru a încetini rata de răcire a sudurii și a căldurii - zona afectată (HAZ). Răcirea rapidă promovează formarea de microstructuri dure, fragile, cum ar fi martensitul, crescând semnificativ susceptibilitatea la hidrogen - fisurarea indusă (HIC) sau fisurarea la rece. Preîncălzirea ajută la difuzarea hidrogenului din zona de sudură înainte de a putea provoca deteriorare. De asemenea, reduce gradientul termic între sudură și metalul de bază mai rece, minimizând tensiunile de contracție și denaturarea. Temperaturile specifice de preîncălzire sunt mandatate de coduri de sudare (cum ar fi AWS D1.1/D1.8) pe baza gradului de material, a grosimii, a nivelului de hidrogen în electrozi și a condițiilor ambientale pentru a asigura integritatea sudurii.
* Q3:Cum geometria unui h - influențează denaturarea sudurii și ce tehnici îl atenuează?
* A3:Intrarea de căldură asimetrică în timpul sudării concentrată pe o parte a flanșei sau a web -ului fasciculului H - provoacă o expansiune termică neuniformă și contracție, ceea ce duce la distorsiune unghiulară (curling de flanșă) sau distorsionare a camberului (îndoire de -a lungul lungimii). Web -ul subțire în raport cu flanșele face ca grinzile H - să fie deosebit de predispuse la distorsiunea de flambaj pe web la căldură concentrată. Strategiile de atenuare includ secvențe de sudare echilibrate, în care sudurile sunt aplicate simetric pentru a contracara forțele de distorsiune. Gălirea și fixarea corespunzătoare restricționează temporar mișcarea în timpul sudării și răcirii. Presetarea implică intenționat pre - îndoirea fasciculului opus distorsiunii preconizate. Controlul intrării de căldură prin parametri optimizați și utilizarea tehnicilor precum sudarea saltului ajută, de asemenea, la reducerea semnificativ a distorsiunii.
* Q4:Care sunt considerentele cheie atunci când selectați un proces de sudare (SMAW, FCAW, SAW, GMAW) pentru H - Fabricarea fasciculului?
* A4:Selectarea unui proces de sudare pentru fascicule H - implică echilibrarea productivității, calității, poziției și costurilor. Sudarea cu arc metalic ecranat (SMAW) este versatilă pentru ridicarea câmpului și pentru toate pozițiile, dar mai lent. Flux - sudare cu arc core (FCAW) oferă rate de depunere mai mari decât SMAW, bun pentru fabricarea magazinelor, gestionează contaminarea ușoară, dar produce zgură care are nevoie de îndepărtare. Sudarea cu arc metalic cu gaz (GMAW) oferă o calitate ridicată, viteză mare și fără zgură, ideală pentru automatizare, dar necesită o ecranare excelentă a gazelor și este sensibilă la vânt în aer liber. Sudarea cu arc scufundat (SAW) oferă cele mai mari rate de depunere și o calitate excepțională pentru sudurile lungi și de magazin drept în poziția plană (cum ar fi plăcile de flanșă de splicing), dar este limitată în poziție. Grosimea materialului, proiectarea articulațiilor, nivelul de calitate necesar și volumul de producție influențează puternic alegerea optimă.
* Q5:De ce Post - Weld Heat Tratament (PWHT) este necesar uneori pentru conexiuni cu fascicul h - și ce realizează?
* A5:Post - Tratamentul de căldură de sudură (PWHT) este necesar pentru secțiuni de fascicul H -, îmbinări de reținere ridicată sau specific ridicat - rezistență/scăzut - oțeluri aliaj pentru a îmbunătăți integritatea sudurii. Scopul său principal este ameliorarea stresului: implică încălzirea regiunii sudate la o temperatură specifică (sub punctul de transformare critică) și menținerea acesteia pentru un timp calculat, permițând tensiunilor reziduale induse de sudare să se relaxeze prin fluaj. Acest lucru reduce semnificativ riscul de fisură de coroziune a stresului și fractură fragilă. De asemenea, PWHT temperează orice martensit dur, fragil, format în HAZ, îmbunătățind duritatea. Ajută la difuzarea oricărui hidrogen rezidual prins în metalul de sudură. Codurile specifică cerințele PWHT pe baza chimiei materialelor, a grosimii și a condițiilor de service (de exemplu, scăzută - expunere la temperatură).


